
Caldeiraria industrial: processos, materiais e aplicações na mineração
A GearTech Engenharia, em Uberlândia, atua na fabricação de equipamentos para mineração de superfície e subterrânea, integrando processos de caldeiraria, usinagem CNC e engenharia reversa. Essa perspectiva prática orienta este artigo: você vai encontrar aqui os processos fundamentais da área, os materiais mais utilizados, as normas que regem a atividade, os ensaios que verificam a integridade estrutural e um checklist objetivo para contratar fornecedores com segurança.
O que é caldeiraria industrial e quais materiais ela transforma
Da chapa bruta ao componente funcional
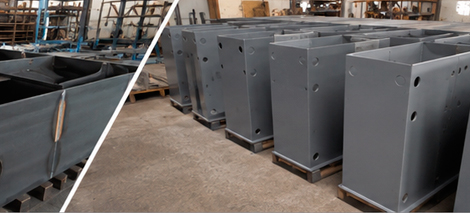
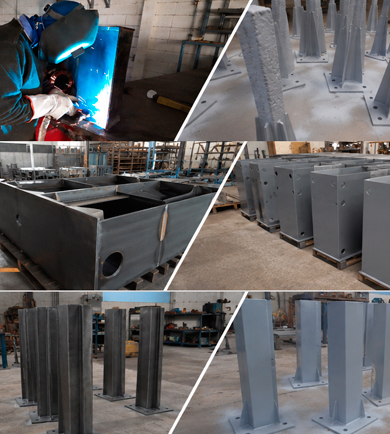
Caldeiraria industrial é o conjunto de processos que transforma chapas, perfis e tubos metálicos em estruturas e equipamentos prontos para uso em ambiente industrial. O escopo vai desde tanques e vasos de pressão até suportes estruturais, reservatórios e conjuntos soldados de alta complexidade. O denominador comum é sempre o mesmo: metal bruto entra, componente funcional sai.
A distinção entre caldeiraria leve e pesada considera o porte, a espessura, a complexidade do conjunto e a capacidade dos equipamentos. A classificação não depende de um único limite universal de espessura. Avaliar essas condições ajuda a selecionar um fornecedor compatível com o projeto.
Materiais mais usados e por que cada um é escolhido
O aço carbono é o material mais comum: custo acessível, boa soldabilidade e aplicação geral. O aço inoxidável aparece onde há exigência de resistência à corrosão, como em indústrias alimentícias e de produtos químicos. O aço de alta resistência reduz o peso estrutural mantendo alta carga admissível, o que o torna ideal para equipamentos móveis em mineração, onde cada quilograma extra tem impacto no consumo e na dinâmica do veículo. Ligas especiais entram em cena quando o ambiente impõe abrasão severa ou temperatura extrema.
A escolha do material não é apenas uma decisão de projeto: ela determina o processo de soldagem, o tratamento térmico necessário e quais ensaios não destrutivos são aplicáveis. Um fornecedor que não considera essa cadeia desde o início do projeto pode entregar uma peça dimensionalmente correta, mas estruturalmente comprometida. A especificação e os procedimentos de fabricação devem ser compatíveis com a aplicação.
Processos da caldeiraria industrial: do projeto à peça pronta
Corte e conformação: onde a geometria começa a tomar forma
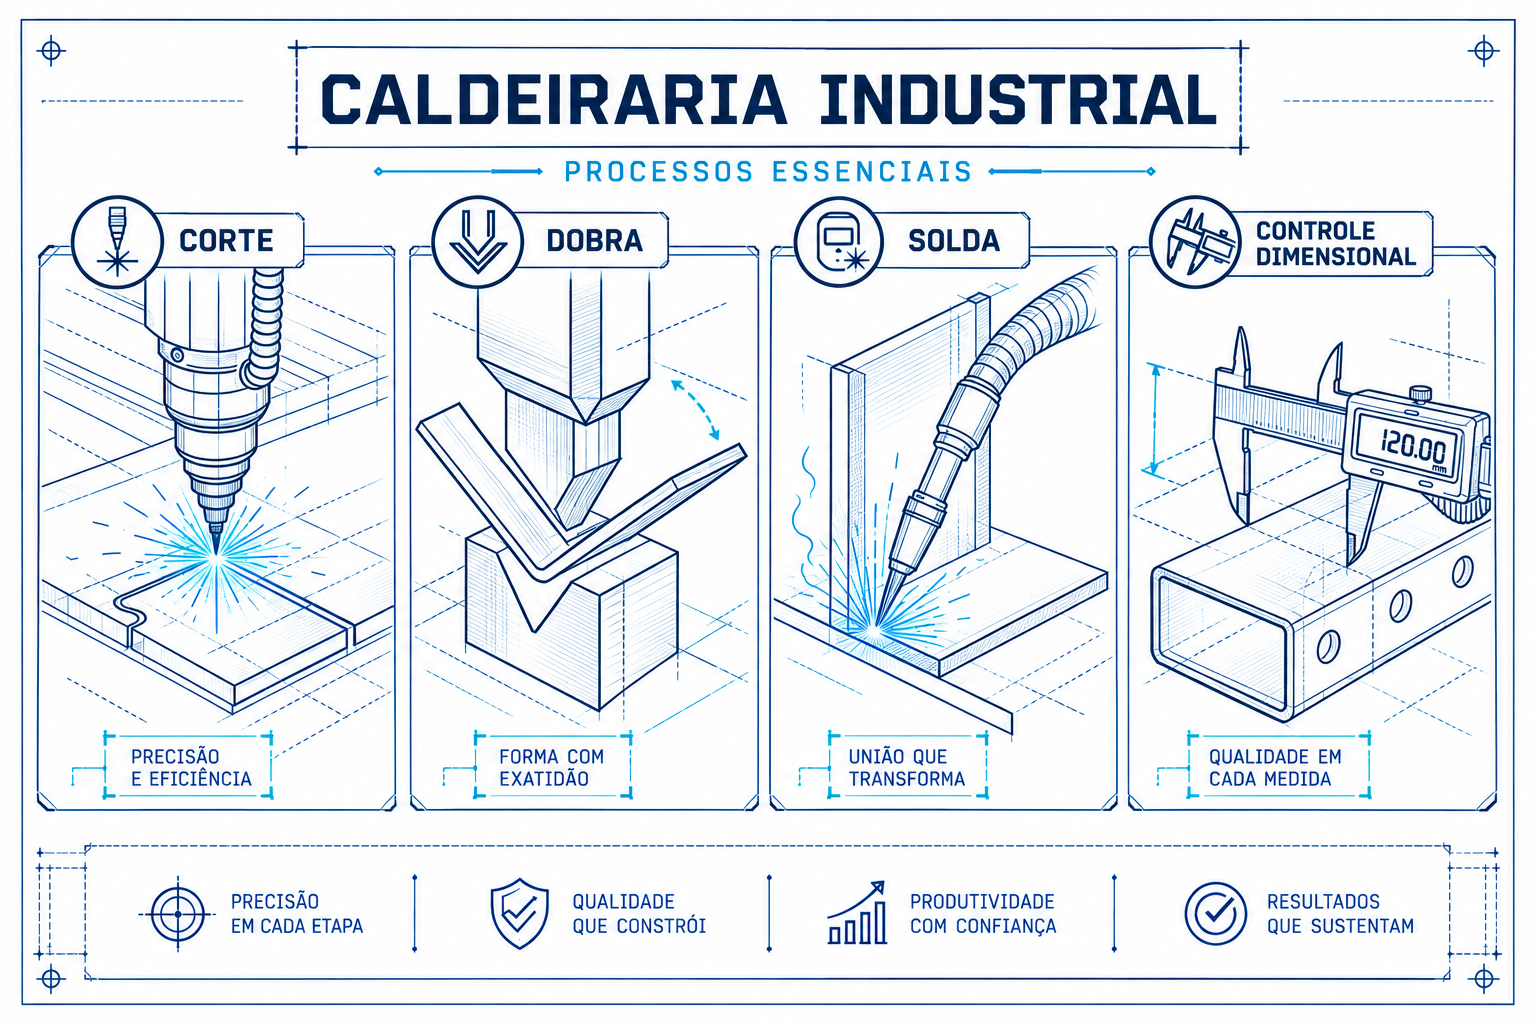
O corte é o ponto de partida de qualquer serviço de caldeiraria industrial. A chapa ou o perfil é separado no formato e tamanho definidos pelo projeto. Os três métodos principais são:
- Corte a laser: indicado para alta precisão em espessuras menores, com acabamento de borda superior.
- Corte a plasma: oferece velocidade e versatilidade em espessuras médias, equilibrando produtividade e qualidade.
- Oxicorte: adequado para chapas grossas de aço carbono, com menor custo operacional em grandes espessuras.
A escolha errada do método gera bordas irregulares que comprometem a qualidade da solda na etapa seguinte. A conformação vem logo depois: dobradeiras e calandras moldam a peça cortada para que ela assuma a geometria final antes da soldagem. Uma chapa dobrada fora do ângulo correto força a solda a compensar o desvio, gerando tensões residuais e comprometendo a integridade estrutural do conjunto.
Soldagem e montagem: a etapa de maior exigência técnica
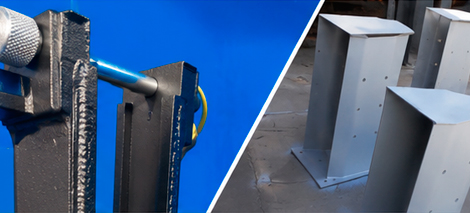
A soldagem é onde a complexidade técnica se concentra. Os processos mais usados em fabricação estrutural pesada são:
- MIG/MAG: alta produtividade para soldas de produção em série.
- TIG: indicado para materiais de maior sensibilidade térmica e juntas que exigem precisão.
- Eletrodo revestido: versátil em trabalhos de campo e de difícil acesso.
- Arco submerso: alta taxa de deposição em soldas longas de estruturas de grande porte.
Cada processo tem sua aplicação correta, e a escolha equivocada afeta tanto a resistência da junta quanto a produtividade da fabricação. A montagem é a fase anterior à solda final: encaixe, alinhamento e ponteamento de todos os componentes. É aqui que as tolerâncias dimensionais do projeto são validadas antes de qualquer cordão definitivo. Montagem mal executada significa que a soldagem vai corrigir erro de geometria, e não unir partes corretas. Trata-se de um dos pontos mais críticos da cadeia e, segundo relatos recorrentes no setor, frequentemente subestimado na prática.
Acabamento e controle dimensional: o que separa uma boa peça de uma peça certa
O acabamento engloba tratamentos superficiais como jateamento, pintura industrial, galvanização ou passivação, conforme o material e o ambiente de uso. O controle dimensional confirma que todas as cotas críticas do projeto foram atingidas. Instrumentos como gabaritos, paquímetros de alta precisão, esquadros de referência e braços de medição tridimensional entram em uso nessa fase.
O controle dimensional não é opcional. Sem ele documentado, não há rastreabilidade, não há conformidade com normas técnicas e não há como demonstrar ao cliente que o equipamento foi fabricado dentro das especificações do projeto. Na prática, o que a rastreabilidade documenta inclui: as cotas verificadas em cada etapa, os instrumentos utilizados, os responsáveis pelas medições e os registros de aprovação ou retrabalho. Fornecedores que só verificam as cotas na entrega estão resolvendo o problema no momento errado.
Normas e ensaios que garantem integridade estrutural
NR-13 e normas ABNT: o que a legislação exige
A NR-13 estabelece requisitos para a gestão da integridade estrutural de caldeiras, vasos de pressão, tubulações de interligação e tanques metálicos de armazenamento enquadrados em seu campo de aplicação. O enquadramento depende das características do equipamento; a norma não se aplica indistintamente a toda estrutura de caldeiraria.
Os códigos de projeto e as normas técnicas de construção, inspeção e qualificação devem ser definidos pela equipe responsável conforme o equipamento e o contrato. Os requisitos de segurança para máquinas, espaços confinados e trabalho em altura também devem ser avaliados quando essas atividades fizerem parte do escopo.
Referência: NR-13 — Ministério do Trabalho e Emprego.
Ensaios não destrutivos na prática: quando usar cada método
Os quatro métodos principais de ensaio não destrutivo usados em serviços de caldeiraria seguem uma lógica clara de aplicação:
- Radiografia (RT): detecta defeitos internos em soldas e fundidos; exige controle de segurança radiológica e acesso compatível com a geometria da peça.
- Ultrassom (UT): localiza defeitos internos e mede espessura; muito usado em caldeiras e tubulações em serviço, com alta sensibilidade sem necessidade de acesso pelos dois lados.
- Líquido penetrante (LP): revela descontinuidades abertas na superfície; aplicável a materiais não ferromagnéticos e útil para inspeção superficial rápida.
- Partículas magnéticas (PM): identifica defeitos superficiais e subsuperficiais em materiais ferromagnéticos; indicado para soldas, forjados e usinados de aço carbono.
A regra prática, alinhada com normas da série ABNT/ISO para ensaios não destrutivos, é direta: RT e UT para defeitos internos, LP e PM para defeitos superficiais. A norma aplicável ao serviço e o material da peça determinam qual método é obrigatório. Um fornecedor que não sabe responder a essa pergunta com precisão está cumprindo uma formalidade, não realizando controle de qualidade.
Como a caldeiraria industrial atende as exigências da mineração
Recuperação de estruturas e fabricação para caminhões fora de estrada
Na mineração, dois cenários de fabricação são recorrentes. O primeiro é a recuperação de estruturas metálicas danificadas por impacto ou fadiga: a caldeiraria recorta a região comprometida, repõe chapas no material correto, realiza a soldagem com procedimento qualificado e refaz o controle dimensional para confirmar que o conjunto voltou à geometria de projeto. O segundo é a fabricação de conjuntos estruturais novos para caminhões fora de estrada, como tampas de caçamba, proteções de trem de força e suportes de implementos.
Nesses casos, a combinação de serviços de caldeiraria com usinagem CNC é necessária. As interfaces de encaixe entre partes soldadas e componentes usinados exigem tolerâncias que a soldagem isolada não entrega. É a integração dos dois processos que garante que o conjunto montado vai funcionar sem folgas excessivas, desalinhamentos ou pontos de concentração de tensão.
Nacionalização de componentes importados: reduzindo prazo e dependência
Muitas mineradoras utilizam equipamentos de fabricantes estrangeiros, como Sandvik, Epiroc, Komatsu e Caterpillar, marcas com presença amplamente documentada no parque de mineração brasileiro. Componentes soldados e estruturais desses equipamentos podem ser fabricados localmente a partir de engenharia reversa: levantamento técnico da peça original, desenvolvimento do projeto em CAD, definição de material e processo, fabricação por caldeiraria e usinagem CNC, e validação dimensional final. A fabricação local pode reduzir a dependência de importação. Prazo, custo e equivalência funcional precisam ser avaliados para cada componente.
A GearTech Engenharia aplica esse processo em projetos de nacionalização de componentes estruturais para equipamentos de mineração, integrando caldeiraria, usinagem CNC e engenharia reversa em escopo único. Essa integração facilita o alinhamento entre as etapas e pode contribuir para reduzir o tempo de máquina parada, conforme o escopo.
Checklist para contratar serviços de caldeiraria industrial com segurança
Avaliar um fornecedor de caldeiraria industrial sem critérios claros é assumir risco técnico desnecessário. Use os pontos abaixo como base para qualquer processo de seleção ou homologação:
- O fornecedor tem capacidade produtiva para o porte e a complexidade do projeto?
- Os soldadores possuem qualificação documentada nos processos exigidos pelo projeto (conforme o código e os requisitos aplicáveis)?
- A empresa realiza controle dimensional durante a fabricação, não apenas na entrega final?
- Quais ensaios não destrutivos a empresa executa internamente ou contrata de laboratório credenciado?
- Há conformidade com a NR-13 e com as normas ABNT aplicáveis ao tipo de equipamento?
- O fornecedor tem experiência documentada no setor de mineração ou no tipo de equipamento do cliente?
- A empresa oferece integração entre fabricação estrutural, usinagem CNC e engenharia reversa no mesmo escopo de fornecimento?
Um fornecedor que atende todos esses pontos reduz risco técnico, prazo e custo total do projeto. O sétimo critério merece atenção especial: a integração entre processos elimina as interfaces de terceiros, onde os desvios dimensionais costumam aparecer. Para projetos que exigem esse nível de integração em caldeiraria industrial, entre em contato com a equipe da GearTech Engenharia em Uberlândia e solicite um orçamento técnico detalhado.
Conclusão
Corte, dobra, soldagem, montagem, acabamento e controle dimensional formam uma cadeia. Qualquer falha em uma etapa compromete o resultado final. Na mineração, onde equipamentos operam sob carga severa e parada significa prejuízo direto, o rigor técnico em cada fase não é diferencial competitivo: é requisito mínimo para operar com segurança.
Os requisitos normativos aplicáveis ao equipamento, combinados com ensaios não destrutivos corretamente aplicados e documentados, contribuem de forma decisiva para assegurar a integridade e a vida útil esperada de uma estrutura soldada. Não existe atalho técnico confiável nesse processo. O que existe é a escolha certa de fornecedor de caldeiraria industrial desde o início do projeto.
Se o seu projeto envolve fabricação metálica estrutural, usinagem CNC e engenharia reversa para o setor de mineração, entre em contato com a GearTech Engenharia. A equipe técnica em Uberlândia está disponível para analisar o escopo do seu projeto e apresentar uma proposta com rastreabilidade, conformidade normativa e prazo real de entrega.
Perguntas frequentes sobre caldeiraria industrial
É possível solicitar orçamento sem desenho técnico?
Sim. Fotos, medidas e informações sobre a aplicação permitem iniciar a conversa. Uma amostra ou um levantamento complementar pode ser necessário para definir o projeto e apresentar uma proposta compatível com o serviço.
Como saber se vale a pena recuperar ou fabricar uma peça nova?
A decisão depende do estado do componente, da função, do material e dos requisitos de operação. A avaliação deve comparar a viabilidade do reparo com a fabricação nova, considerando também prazo, inspeções e condições de montagem.
Quais materiais podem ser utilizados?
Chapas e perfis de aço carbono ou aço inox podem compor projetos de caldeiraria. A escolha depende das condições de uso e dos requisitos de fabricação e soldagem. A especificação deve ser definida para cada aplicação.
Qual é o prazo de um serviço de caldeiraria?
O prazo depende do escopo, da disponibilidade de materiais, das etapas de fabricação e das verificações previstas. Informe sua data desejada e a janela de parada para que a GearTech avalie a programação possível.